音响品质,从每一个微米开始
基恩士VL-800蓝光三维扫描仪:音响外壳/音膜/喇叭/弹波全尺寸检测方案
一、行业痛点:三坐标打点慢,多治具换装麻烦
音响产品的声学性能,取决于每一个结构件的几何精度。喇叭的段差高度、音膜的轮廓度、弹波的波纹一致性、外壳的装配面平整度——尺寸的一个偏差,会直接影响振膜行程、磁路间隙和密封效果,最终反映为音质失真、异响或功率衰减。
然而,接触式检测方式在音响行业面临两大现实难题:
三坐标打点不方便:
· 音膜、弹波为轻薄柔性件,接触式测头容易造成变形,测量力难以控制;
· 喇叭磁路深腔、音膜球顶弧面、弹波波纹结构,逐点打点效率极低,测点覆盖率有限;
· 段差高度、装配间隙等关键尺寸需要反复找正,单件检测耗时动辄数十分钟。
多治具换装麻烦:
· 外壳、音膜、喇叭、弹波形状各异,每种工件都需要专用夹具;
· 换型生产时治具拆装、重新找正占用大量时间;
· 柔性件夹持力难以统一,夹紧变形直接污染测量结果。
二、解决方案:VL-800蓝光三维扫描,一台设备覆盖四类工件
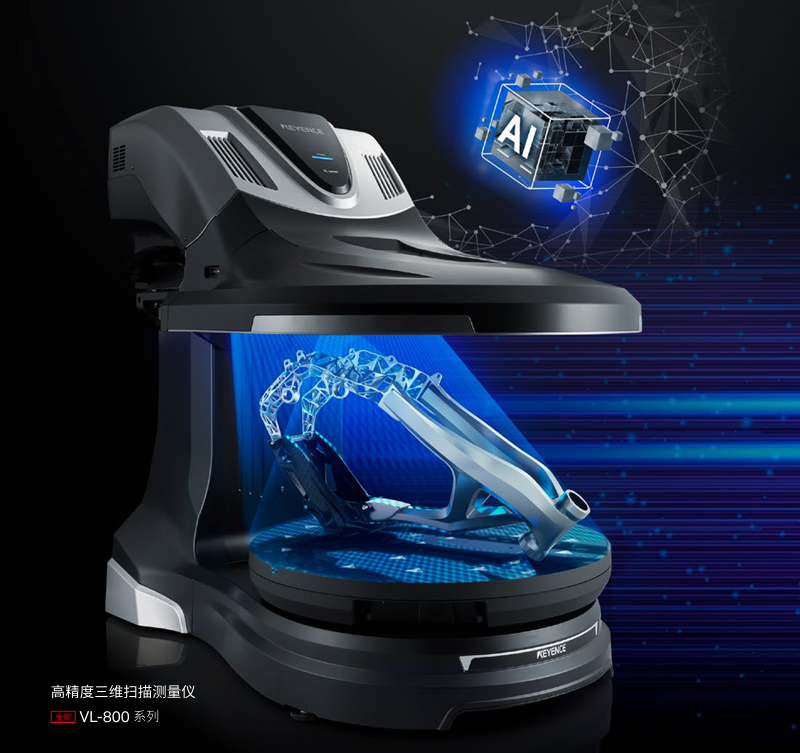
基恩士VL-800系列蓝光三维扫描测量仪,采用高亮度蓝光结构光投影,以900万点测量分辨率和2μm重复精度,非接触式获取音响各部件的完整三维点云。
操作流程极简:
1. 工件直接放置于载物台,无需专用治具、无需贴点、无需喷显影剂;
2. 一键启动,360°自动旋转扫描,短时间内完成全尺寸数据采集;
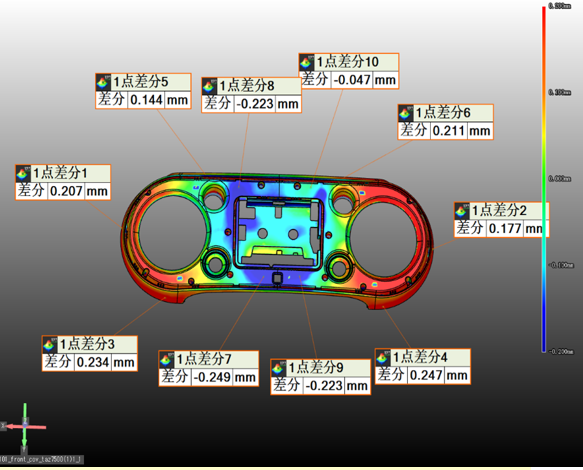
3. 导入CAD数模,软件自动配准,生成全场偏差色谱图;
4. 通过比对和尺寸测量功能,快速获取段差高度、轮廓度、装配间隙等关键参数。
三、核心应用:四类工件的检测重点
音响外壳:
· 装配面平整度、段差高度、螺孔位置度;
· 扬声器安装沉台深度与同轴度;
· 网罩卡扣位尺寸与形变。
音膜:
· 球顶弧面轮廓度与同心度;
· 边缘粘接面平面度与厚度均匀性;
· 与音圈配合处的段差高度。
喇叭:
· 磁路段差高度、华司与T铁装配间隙;
· 音圈定位台阶尺寸;
· 盆架安装面平面度与螺孔位置度。
弹波:
· 波纹轮廓度与波高一致性;
· 内外圈同心度与粘接面平面度;
· 整体厚度分布与变形量。
四、核心优势一:比对+尺寸测量,段差高度一测即得
VL-800兼具数模比对与尺寸测量两大功能,正好对应音响行业关心的两类检测需求。
数模比对: 导入CAD数模后,软件自动生成偏差色谱图。蓝色代表负偏差,绿色代表公差范围内,红色代表正偏差。音膜的球顶弧面是否饱满、弹波的波纹是否一致、外壳的装配面是否平整,在色谱图上一目了然。
尺寸测量: 无需导入数模也可直接测量。段差高度、台阶深度、装配间隙、平面度、同心度、位置度等参数,软件自动识别基准面并快速计算。特别是段差高度——喇叭磁路中各层叠片的相对高度、音膜与外壳的配合台阶、弹波内外圈的粘接面落差——VL-800可在一次扫描后提取,无需反复装夹找正。
五、核心优势二:非接触测量,柔性件不变形
音膜和弹波是典型的轻薄柔性件,接触式测量稍加压力就会产生变形,测量结果失真。VL-800采用蓝光非接触扫描,工件不受任何测量力,音膜的球顶弧度、弹波的波纹形状均保持原始状态,测量数据真实反映工件几何形貌。
同时,无需专用治具意味着:
· 换型生产时零治具切换时间;
· 工件直接放置,避免了夹持变形对测量结果的干扰;
· 外壳、音膜、喇叭、弹波可在同一台设备上连续检测。
六、核心优势三:百分比统计,快速判定合格情况
VL-800通过百分比统计功能将合格情况转化为可量化的数据指标。软件自动统计扫描点中落在公差范围内的点位占比,以百分比形式直接输出综合合格率。质检人员无需逐项核对,只需查看合格率百分比即可快速做出“合格/不合格”判定;对接近临界值的批次,结合色谱图定位具体超差区域,为模具修正和工艺调整提供数据依据。
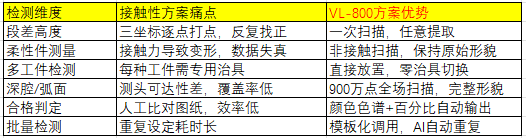
七、客户价值总结
八、结语
音响的每一次发声,都是结构精度的一次表达。喇叭段差差一点,磁路间隙就偏一点;音膜弧面差一点,振膜行程就变一点;弹波波纹差一点,线性就失一点。
基恩士VL-800蓝光三维扫描仪,以蓝光高精度扫描为底座,以数模比对和尺寸测量为利器,帮助音响制造商告别三坐标打点的繁琐和多治具换装的低效,用完整的三维数据守护每一只喇叭、每一片音膜、每一个弹波的几何精度。
让好声音,从精准的几何开始。
—— 欢迎联系基恩士,预约样件演示与实测。